Dispersioterän valintaopas: kärjen nopeus, geometria ja kulumisikä teolliseen sekoitukseen
Pigmenttipasta, joka pysähtyy Hegman-lukemaan 5, tai katodiliete, joka näyttää agglomeraatteja vielä 90 minuutin jälkeen, syytetään yleensä tehtaalta. Monissa tapauksissa, joita meitä pyydetään tarkastelemaan, syy on akselin päässä: dispersioterässä.
Lyhyt vastaus on, että dispersioterä tekee yhden työn hyvin. Se kostuttaa jauheen nesteeksi ja hajottaa agglomeraatteja hampaiden päistä. Se ei vähennä primäärihiukkasia, se ei stabiloi suspensiota, eikä se voi kompensoida akselia, joka on asennettu tasaisen säiliön keskelle. Kun kärjen nopeus, kiekon halkaisija, hampaiden geometria, terän sijainti ja materiaali vastaavat koostumusta, useimmat tahnat ja lietteet saavuttavat tavoitehienouden 20–40 minuutissa. Kun jokin näistä viidestä on väärä, eräajat yleensä kaksinkertaistuvat, ja ylimääräinen aika lämmittää tuotteen sen levittämisen sijaan.
Alla olevat luvut ovat tyypillisiä teollisuusalueita, jotka on otettu tavallisesta sekoitustekniikasta. Käsittele niitä lähtökohtana oman muotoilusi kokeilulle.
 |  |
Mitä dispersioterä tekee ja mitä se ei voi tehdä
Jokainen dispersio on kolme vaihetta. Kostuttaminen korvaa hiukkasen ilmakerroksen nesteellä. Deagglomeraatio erottaa van der Waalsin joukkojen yhdessä pitämät klusterit. Stabilointi estää näitä hiukkasia muodostamasta uudelleen klustereita, ja se on pikemminkin muotoilupäätös kuin laitteisto.
Terä vaikuttaa vain keskiportaan ja vain ohuella alueella. Leikkausnopeus huipentuu muutaman millimetrin sisällä hampaan kärjestä ja putoaa nopeasti pois, minkä vuoksi 250 mm:n kiekko, joka kulkee 20 m/s 10 000 litran säiliössä, tarvitsee vielä puoli tuntia. Leikkausvyöhykkeen on läpäistävä koko erä, ja erän aika määräytyy liikevaihdon eikä pelkästään kierrosluvun perusteella.
Tästä seuraa kaksi johtopäätöstä. Dispersioterä on väärä työkalu aitoon jauhamiseen: jos primääripartikkelit ovat 0,2 mikronia ja agglomeraatit säiliössä 20 mikronia, hammastettu kiekko laskee erän karkeasti primäärikokoon ja pysähtyy siihen. Ja kaikki, mikä estää erän pumppaamisen kiekon ohi – keskitetty akseli, puuttuvat ohjauslevyt, liian vähän vapaata nestettä, kiintoainekset laskeutuvat pohjalle – muuttaa hyvän terän kalliiksi melaksi.
Dispersioterän geometria: mikä profiili tekee mitäkin työtä
Samalla moottoriteholla geometria päättää, saadaanko leikkausvoimaa vai virtausta.
- Sahahammaslevy: litteä kiekko, jossa on 8-24 hammasta vanteen ympärillä. Lähes kaikesta syöttöenergiasta tulee paikallista leikkausvoimaa ja hyvin vähän pumppausta, mikä on juuri sitä, mitä kostutus ja agglomeraattien hajoaminen tarvitsevat.
- Urattu tai rei'itetty kiekko: sama ulkoprofiili, jossa on reiät edessä. Materiaali virtaa levyn läpi mieluummin kuin sen ympärillä, matalan leikkausvoiman tasku keskellä kutistuu ja 2 000 - 5 000 cP tahnat käyttäytyvät paremmin kuin kiinteä levy.
- Roottori-staattoripää: hammasroottori uritetun staattorin sisällä, jossa on muutaman millimetrin rako. Se tuottaa voimakkaimman leikkausvoiman, mutta erittäin pienessä tilavuudessa, joten teho kilowattia kohden on pienempi ja suuret kiintoainekuormitukset ovat epäkäytännöllisiä.
- Potkurit ja turbiinit: virtausgeneraattorit nopeudella 3-8 m/s. Ne sekoittuvat ja suspendoivat kiinteitä aineita, mutta ne eivät riko pigmenttiagglomeraatteja käytännöllisellä nopeudella.
Alla oleva kaavio vertailee profiileja laadullisesti. Pisteet ovat suuntaindeksejä, eivät mitattuja arvoja.
Profiilien vertailu: sahahammaslevy vs. kaltevuusteräturbiini
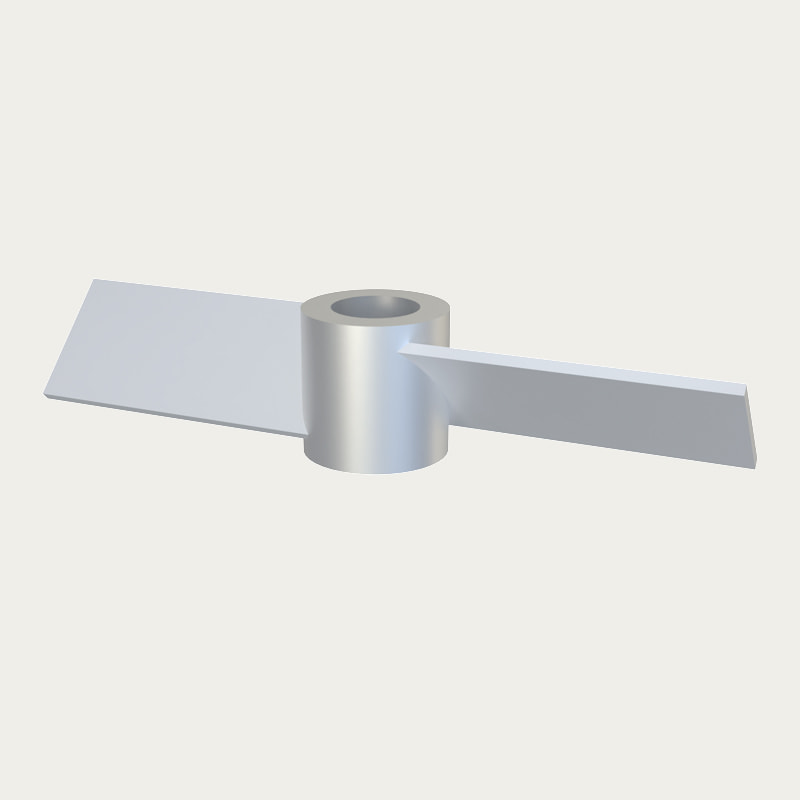
Sahahampainen dispersiolevy Kallistussiipinen turbiini
Kärjen nopeus ja levyn halkaisija: kaksi numeroa, jotka määräävät hienouden
Kärjen nopeus on yhtä kuin pi kertaa levyn halkaisija kertaa pyörimisnopeus. 250 mm:n kiekko, joka pyörii 1500 rpm:llä, pyörii nopeudella 19,6 m/s, mukavasti hajotusikkunan sisällä. 150 mm:n kiekko tarvitsee noin 2 400 rpm saavuttaakseen saman luvun, minkä vuoksi alimittaiset lautaset suurissa säiliöissä toimittavat harvoin.
Yleiset sekoitusreferenssit asettavat sahanhammasdispersiotyön välille 18-25 m/s. Noin 15 m/s alapuolella agglomeraatit selviytyvät solasta. Yli 25 m/s ylimääräisestä energiasta muodostuu enimmäkseen lämpöä, ilmaa ja hampaiden nopeampaa kulumista hienomman jauhamisen sijaan.
Tyypilliset reunanopeusikkunat sekoitintyypin mukaan (m/s)
Alueet heijastavat yleistä sekoitustekniikkaa; vahvistaa kokeella.
Mittakaava noudattaa samoja numeroita. Pidä kärjen nopeus vakiona, kun tehtävä on dispersio, ja pidä teho tilavuusyksikköä kohti vakiona, kun käyttö on sekoitus- tai kiintoainesuspensiota. Näiden kahden sekoittaminen on yleinen syy, jonka pilottierää ei voida tuottaa tuotantomittakaavassa.
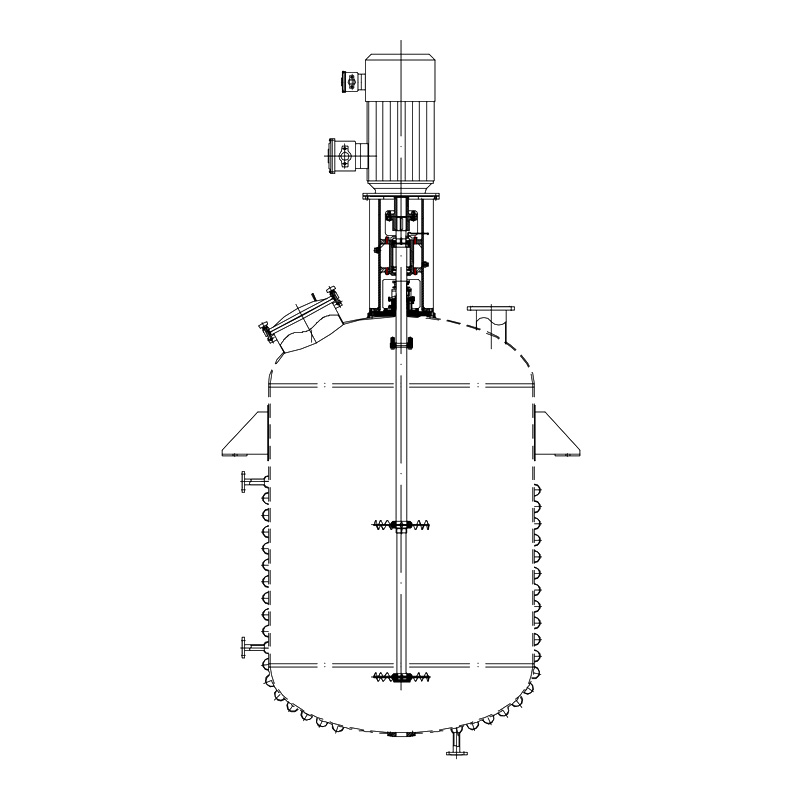 TOPA005 FS1 -sarjan nopea dispergaattori Topin vuosien kokemuksen ja ainutlaatuisen teknologian sekä edistyneen mittaus- ja analyysiteknologian soveltamisen perusteella suunnittelimme korkean hyötysuhteen juoksupyörät... Näytä tuote →
Terän sovittaminen viskositeettiin ja kiintoainekuormitukseen
Viskositeetti prosessilämpötilassa, plus kiintoainekuormitus, valitsee laitteiston. Alla oleva taulukko antaa käytännön lähtökohdat ensimmäiselle kokeilulle.
| Tuotteen viskositeetti | Terän tyyppi | Kärjen nopeus | D/T-suhde | Tyypillinen tehtävä |
|---|---|---|---|---|
| Jopa 1000 cP | Sahahampainen levy | 18-25 m/s | 0,30-0,40 | Pigmentin kostutus, liuotinpinnoitteet, musteet |
| 1 000-5 000 cP | Uroitettu tai rei'itetty levy | 15-20 m/s | 0,35-0,50 | Akkuliete, väripastat, maatalouskemikaalit |
| 5 000-20 000 cP | Roottori-staattorin pää with anchor | 12-18 m/s | 0,40-0,60 | Liimat, tiivisteet, paksut tahnat |
| Yli 20 000 cP | Planeetta tai nauha, ei levy | 1-5 m/s | 0,60-0,90 | Korkean kiintoainepitoisuuden omaavat tahnat, vaivaaminen |
Akkuliete sijaitsee keskimmäisellä kaistalla: korkea kiintoainepitoisuus, hankaava aktiivinen materiaali ja uritettu levy, joka yleensä ylittää kiinteän levyn, koska materiaali liikkuu jatkuvasti levyn pinnan läpi eikä vain reunan ympäri. Tuotantoesimerkit on kerätty sivuillemme litiumparistoteollisuus projektin muistiinpanot.
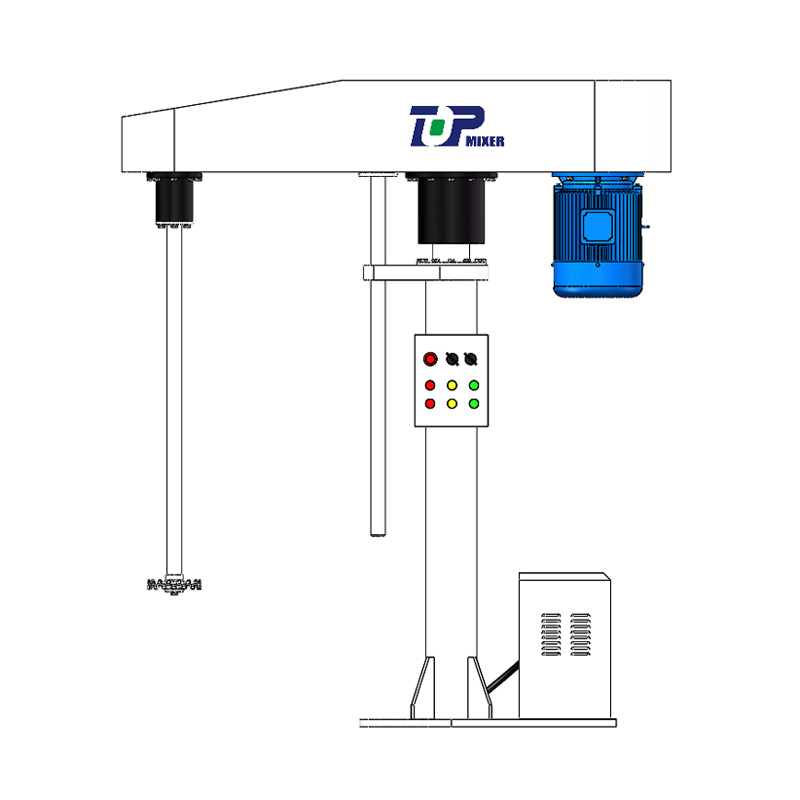 TOPH51-sarjan FL nopea hajotin Tämä dispersiosekoittimien sarja voidaan varustaa hammastetulla dispersioalustalla nopeaa dispersiosekoitusta varten tai erilaisilla sekoituskoneilla... Näytä tuote →
Materiaali, kovuus ja käyttöikä
Useimmat teolliset dispersiolevyt on valmistettu 304 tai 316L ruostumattomasta teräksestä. Se sopii orgaanisiin pigmentteihin ja hygieniaan. Se ei sovi rutiilititaanidioksidille, rautaoksidille, keraamisille täyteaineille tai katodiaktiiviselle materiaalille, jossa hankaava liete voi kiertää hampaiden reunat muutaman sadan käyttötunnin sisällä.
Hiomakäyttöön vaihtoehdot ovat karkaistu martensiitti tai duplex ruostumaton teräs, karkaistu ja hiottu hammasprofiili tai polymeeripinnoite, jossa metallikontaminaatiota on vältettävä. Kaksi varhaista kulumisvaroitusta ovat ylöspäin ajautuva jauhatusaste ja hiipivä eräaika. Mittaa hampaan reunan säde ajoitettujen seisokkien aikana: kun se saavuttaa noin 0,5–1 mm, paikallinen leikkaus, joka suorittaa deagglomeraatiota, on suurelta osin poissa.
Tasapainolla on merkitystä myös näissä nopeuksissa. Nopeudella 20 m/s pyörivä kiekko ylhäällä riippuvalla akselilla muuttaa epätasapainon ja valumisen tärinäksi ja sitten tiivisteen tai laakerin rikkoutumisen. Toimittajat, jotka mallintavat juoksupyörän ja säiliön ennen tarjousta, käyttöä CFD-virtausanalyysi voi esimerkiksi näyttää, mihin korkean leikkausvoiman vyöhyke todella putoaa, mikä auttaa määrittelyvaiheessa enemmän kuin moottorin nimellinen arvo.
 |  |
 |  |
Asennusgeometria: Offset, välilevyt ja levyn korkeus
Laitteisto on puoli vastausta. Asema on toinen puolisko.
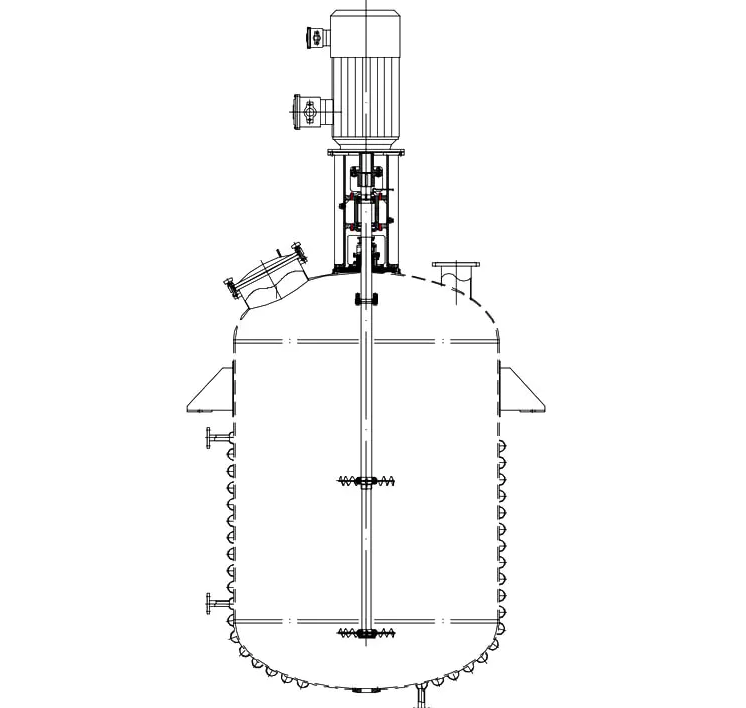
- Akselin siirtymä: asenna akseli 1/6 - 1/4 säiliön halkaisijasta pois keskustasta. Keskitetty akseli hämmentämättömässä säiliössä antaa koko erän pyöriä kiekon mukana, ja leikkausvoimaa aiheuttava suhteellinen nopeus romahtaa.
- Ohjauslevyt: yhdestä neljään pystysuoraa levyä, joista kukin on noin kymmenesosa säiliön halkaisijasta leveä, muuntaa pyörimisen ylhäältä alas -kierroksi.
- Levyn korkeus: 0,5-1 kiekon halkaisija säiliön pohjan yläpuolella. Alempi hautaa levyn laskeutuneisiin kiintoaineisiin; korkeampi jättää kuolleen kerroksen pohjalle.
- Upotus: vähintään 1,5 kiekon halkaisijaa nesteen pinnan alapuolella pyörteen ja ilman mukana kulkeutumisen rajoittamiseksi.
- Akselin tuki: pitkät akselit hajotusnopeuksilla tarvitsevat vakaan laakerin tai lyhyemmän ylityksen, joten tarkista kriittinen nopeus ennen laitteiston tilaamista.
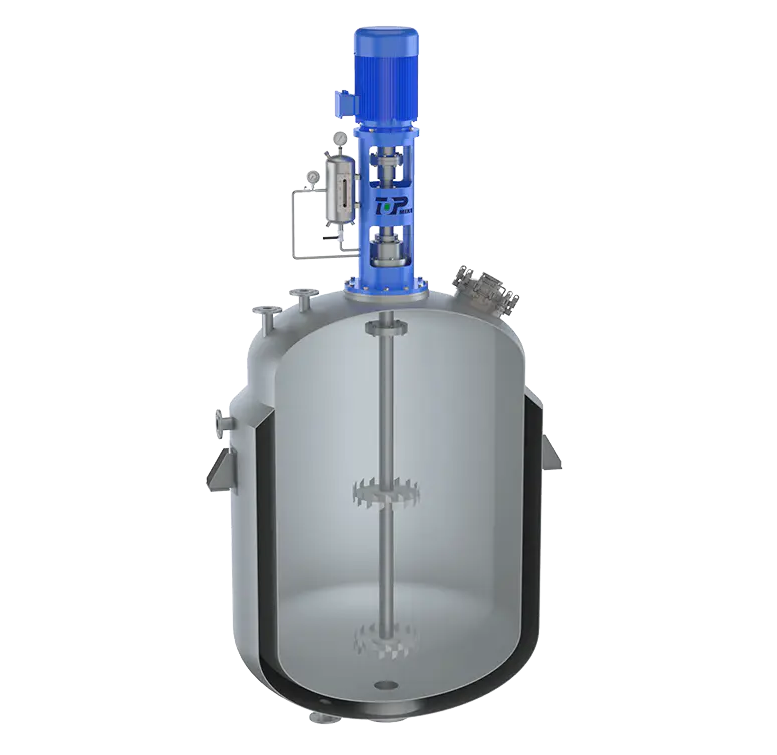
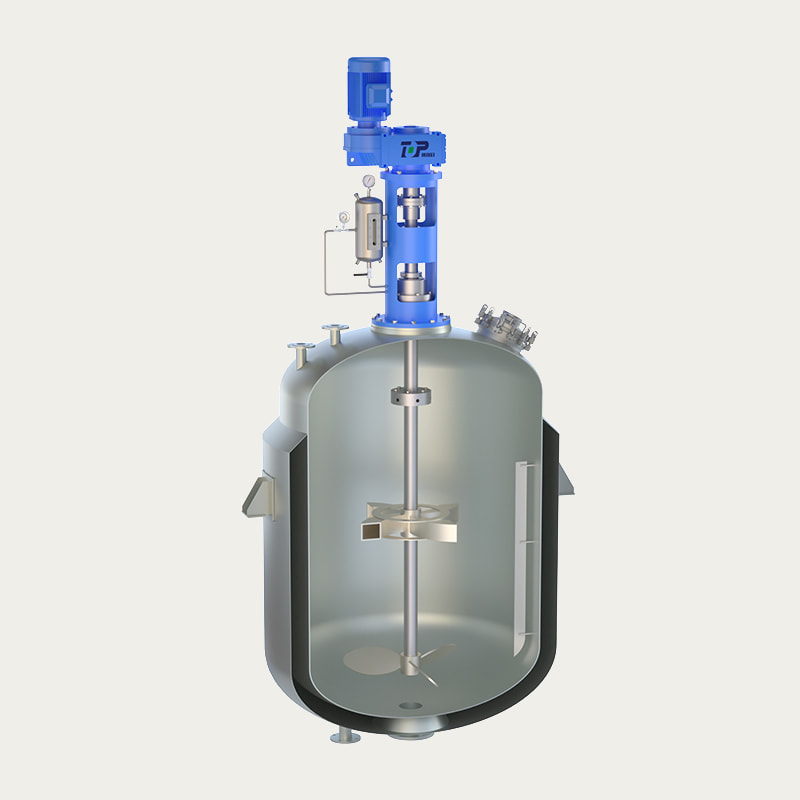
Isometrinen näkymä: dispersiolevykokoonpano säiliössä
Oireiden tarkistus: kun jauhatus lakkaa
- Jauhatus pysähtyy 5 - 6 Hegmanissa normaalilla viskositeetilla: kärjen nopeus on liian alhainen tai kiekko on alimitoitettu erän tilavuuteen nähden.
- Jauhe kelluu ja muodostaa kokkareita: pyörre on liian heikko tai jauhetta syötetään nopeammin kuin se ehtii kostua.
- Hieno lähellä seinää, karkea keskeltä: keskitetty akseli tai puuttuvat ohjauslevyt, joten erä pyörii kiertämisen sijaan.
- Levyn toinen puoli kuluu nopeammin: akselin juoksu tai kytkinvirhe.
- Vaahtoaminen ja ilman mukana kulkeutuminen: kärjen nopeus yli 25 m/s tai kiekko juoksee liian lähelle nesteen pintaa.
Kun vaahtoaminen tulee formulaatiosta eikä toimintapisteestä, vaahdonestolapa voidaan asentaa samalle akselille dispergointilevyn yläpuolelle.
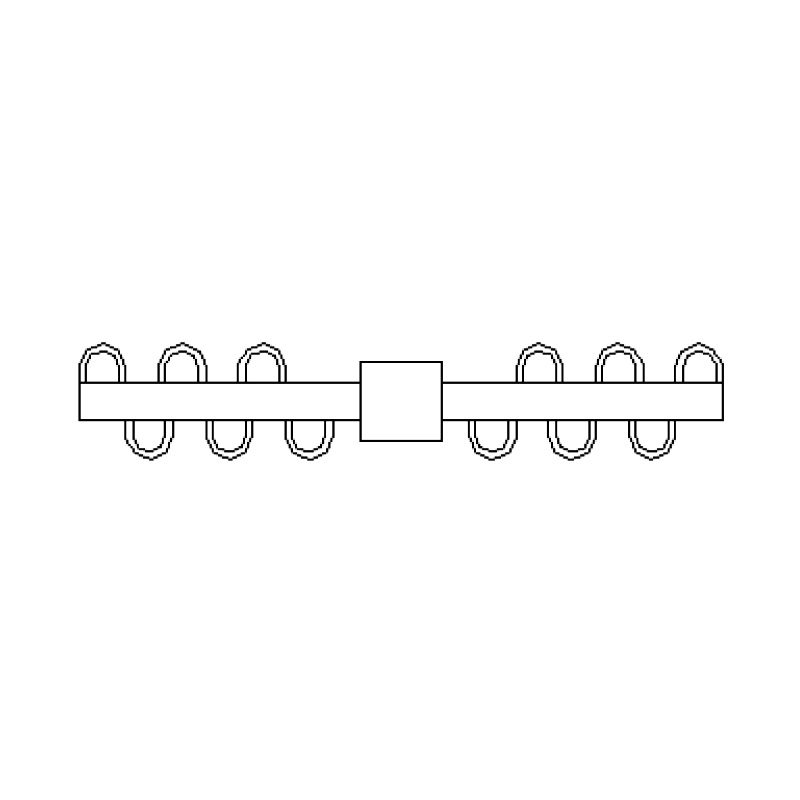 XPJ vaahdonestolapavaahdonestosekoitin XPJ-vaahdonestolapa on terän U-muotoinen ristikkoliuska, joka tuhoaa mekaanisesti sekoituksen aikana syntyvän keskivaahdon ja estää keskivaahdon muodostumisen., suita... Näytä tuote →
Lyhyt teknisten tietojen tarkistuslista
- Ilmoita jauhatuksen tavoitehienokkuus ja testimenetelmä, ei vain eräaika.
- Ilmoita viskositeetti prosessilämpötilassa, kiintoainekuormitus ja se, ovatko kiinteät aineet hankaavia.
- Tarkista säiliön halkaisija, työtilavuus ja käytettävissä oleva akselin pituus ennen levyn halkaisijan kiinnittämistä.
- Korjaa kärjen nopeus dispersiokäytölle ja teho tilavuutta kohti sekoituskäyttöä varten, äläkä sekoita näitä kahta.
- Määritä hampaiden materiaali, kovuus ja pinnoitevaihtoehdot hankaaville tai kontaminaatioherkille tuotteille.
- Pyydä kiertoaikaa ja leikkausvyöhykkeen sijaintia ihanteellisesti virtausmallinnuksen tukemana pelkän moottorin arvosanan sijaan.
Dispersioterän UKK
Millä kärjen nopeudella dispersioterän tulisi toimia?
Useimmat sahanhammasdispersiolevyt pyörivät 18-25 m/s hampaan kärjessä. Alle 15 m/s agglomeraatit selviävät kulkureitistä; yli 25 m/s ylimääräinen energia muuttuu enimmäkseen lämmöksi, ilman mukana kulkeutumiseksi ja kulumiseksi.
Mitä eroa on dispersiosiivellä ja sekoituspotkurilla?
Potkuri siirtää tilavuutta, dispersiolapa synnyttää paikallista leikkausta. Potkurit nopeudella 3-8 m/s sekoittuvat ja suspendoivat kiintoaineita, kun taas hammastettu kiekko nopeudella 18-25 m/s hajottaa agglomeraatteja. Pigmenttipastan sekoittaminen potkurin kanssa ei paranna Hegman-lukemaa.
Mikä materiaali sopii parhaiten hankaaville pigmenteille?
304 tai 316L ruostumaton sopii orgaanisille pigmenteille. Valitse rutiilititaanidioksidille, rautaoksidille, keraamisille täyteaineille tai katodiaktiiviselle materiaalille kovettunut martensiitti tai duplex ruostumaton teräs tai päällystetty levy, jossa metallikontaminaatio on kriittinen.
Mistä tiedän, kun dispersioterä on kulunut?
Tarkkaile jauhatuksen hienouden ajautumista ylöspäin ja eräaikojen nousemista. Mittaa hampaan reunan säde sammutuksen yhteydessä; kun se saavuttaa noin 0,5-1 mm, leikkaus on poissa ja kiekko tulee teroittaa uudelleen tai vaihtaa.
Kestääkö yksi levy sekä kostutuksen että hienon leviämisen?
Se pystyy käsittelemään molemmat vaiheet yhdessä astiassa, jos jauhetta lisätään vahvassa pyörteessä ja kärjen nopeus pidetään lähellä alueen huippua. Se ei voi korvata helmimyllyä, koska kiekko ei pienennä primääripartikkeleita agglomeraattikokonsa alapuolelle.
Miksi dispersioerä kuumenee ja vaahtoaa?
Yleensä kärjen nopeus yli 25 m/s, kiekko liian lähellä nesteen pintaa tai liian vähän vapaata nestettä. Laske levyä, vähennä nopeutta tai jaa lisäys kahteen vaiheeseen.
Useimmat dispersio-ongelmat osoittautuvat geometriaongelmiksi. Tarkista kärjen nopeus, kiekon halkaisija, hampaiden kunto ja terän asento ennen kuin lisäät aikaa tai hevosvoimia erälle. Jos luvut tarvitsevat toisen lausunnon, insinöörimme tarkistavat säiliön geometrian, tuotteen viskositeetin ja hienouden tavoitteet dispergointiainevalikoimaa vasten ja palaavat konkreettisten asetusten kanssa kokeiluun.


- 118, Chuangye Road, Jieshou Town, Gaoyou City, Yangzhou, Jiangsun maakunta, Kiina
- [email protected]
- Lankapuhelin: +86-0510-83383966 +86-0510-83390667
- Puhelin: +86-0510-83390667
- Herra Chen: +86-18061519769 Herra Xu: +86-13706183972
- Herra Lu: +86-18915337056
- REKISTERÖIDY
- Rekisteröidy ja saat ensimmäisenä tietää Top Intelligent Technologyn uusimmat uutiset
- Tilaa